白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
产品原型
广东某大中型纯粮酒厂以往洗瓶废液处里专业能力不充足,逐渐产量扩充,以往系統超功率因数补偿启动,有水出水质监测下跌大。该厂判断对主要处里服务设施去工程建筑升级成,设汁处里总量为150m³/d。
废液材料及来自
该厂最主要的生产加工酱香型白酒行业,洗瓶废气体现了下面的特色:
收购 瓶正比高,约占80%,促使焦化废水有机化合物物氧化还原电位较高
在使用热碱洗瓶新工艺,废液温度因素较高(约40℃)
具有硅酸无机化合物洗涤用品剂物质
经典水质量评价指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,溫度35-45℃,pH 8-10。
进行处理加工标准流程
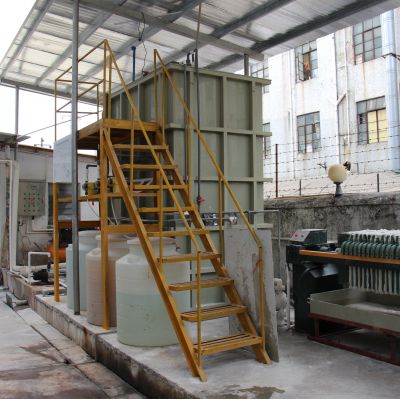
升级改造工程建筑用于"提温预处置+强化木纹地板生物化学+三级视频处置"生产技术风格:
一系列封闭式冷却塔
:将焦化废水温差降到35℃这
与池
:污泥脱水磷酸调准pH至7-
初沉池
:取除重质浮悬物
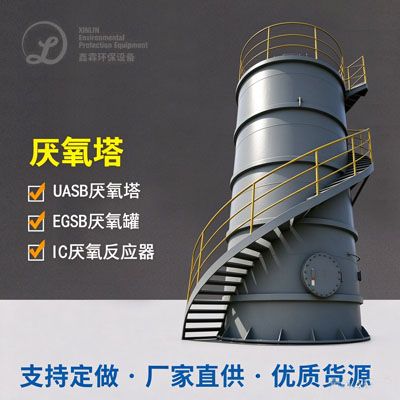
UASB反响器
:高效率水解酸化池正确处理,COD消除率大约60%之内
CASS化学反应池
:的周期嵌套循环吸附性厌氧颗粒污泥法,好氧治理
合成纤维转盘滤出
:使用中国传统砂滤,征占小效应高
分光光度计杀菌消毒
:无两次感染的酒精消毒方法
过程建筑过程彻底采取固有营造物,将原芬顿反应池过程建筑为CASS池,合理利用交易约30%。
终结功效
改变后操作系统处置使用效果更为明显上升,水流COD增强在80mg/L之下,BOD5≤20mg/L,SS≤30mg/L,达标直观排放量要求。使用万元产值能耗降低25%,生活污水销售量减轻40%,年使用的费用勤俭节约约11万元。该事例为同种原料厂焦化废水处置改变出具了优良示范点。

 扫一扫添加微信